

Cách thay nhựa máy in 3D đúng kỹ thuật, dễ thực hiện
Thay nhựa đúng cách giúp máy in 3D duy trì dòng vật liệu ổn định, hạn chế tắc đầu phun và giảm lỗi trong quá trình tạo mẫu. Tuy nhiên, thao tác thay cuộn filament trên máy FDM/FFF khác với thay resin trên máy SLA/DLP. Nếu thực hiện sai nhiệt độ hoặc kéo nhựa không đúng thời điểm, người dùng có thể làm kẹt vật liệu trong cụm đùn. 3D Smart Solutions hướng dẫn cách thay nhựa máy in 3D theo từng bước, kèm những lưu ý để vận hành thiết bị an toàn.
Cần chuẩn bị gì trước khi thay nhựa máy in 3D?
Trước khi tháo vật liệu cũ, cần xác định công nghệ in, loại nhựa đang sử dụng và phương thức nạp vật liệu của thiết bị. Chuẩn bị đúng giúp thao tác thuận lợi, tránh nhầm nhiệt độ hoặc làm hỏng bộ phận cấp nhựa.
Xác định loại nhựa và công nghệ máy in
Máy FDM/FFF sử dụng filament dạng sợi như PLA, PETG hoặc ABS, còn SLA/DLP dùng resin quang trùng hợp dạng lỏng.
Mỗi công nghệ có thao tác thay vật liệu riêng. Khi lựa chọn máy in 3D, cần kiểm tra vật liệu tương thích và hướng dẫn vận hành từ nhà sản xuất.
Chuẩn bị dụng cụ và vật liệu thay thế
Với máy FDM, chuẩn bị cuộn filament mới, kìm cắt nhựa và dụng cụ vệ sinh phù hợp. Kiểm tra đường kính filament, tình trạng cuộn và độ khô của vật liệu. Nếu dùng máy resin, cần thêm găng tay nitrile, vật chứa phù hợp và dụng cụ xử lý resin theo hướng dẫn an toàn.
Kiểm tra đầu đùn và đường dẫn nhựa
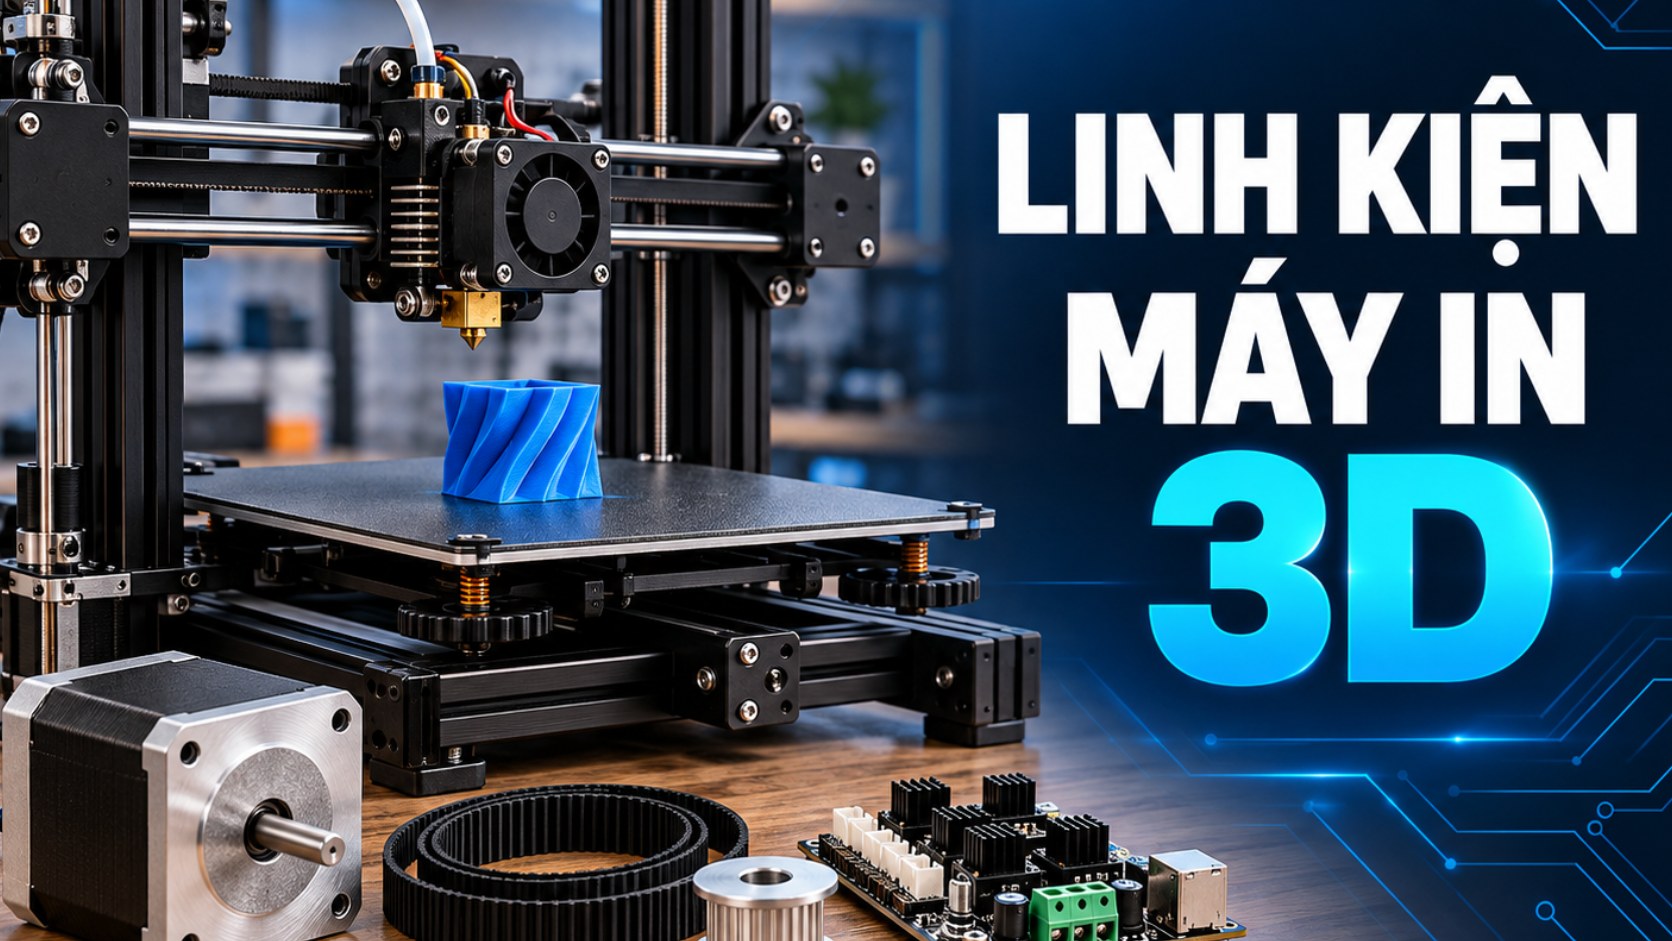
Quan sát bộ cấp nhựa, ống dẫn PTFE nếu có và đầu nóng để phát hiện vật liệu bị gãy hoặc kẹt. Việc hiểu cấu tạo máy in 3D gồm những gì giúp xác định vị trí cần kiểm tra mà không phải tháo rời những bộ phận không liên quan.
Cách thay nhựa máy in 3D FDM thực hiện như thế nào?
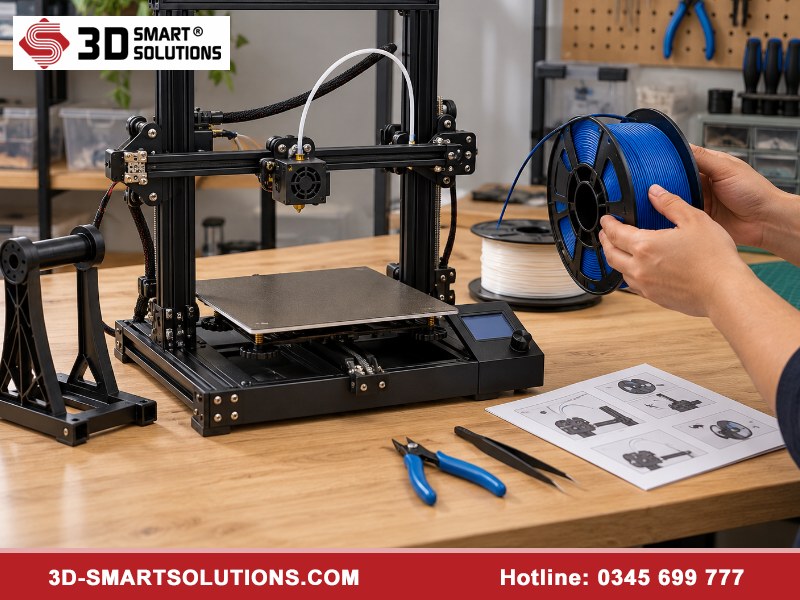
Đối với máy FDM/FFF, thao tác cơ bản gồm làm nóng đầu phun, rút filament cũ và nạp vật liệu mới. Nên sử dụng chức năng thay nhựa tích hợp trên máy nếu có, vì trình tự điều khiển có thể khác nhau giữa các model.
Bước 1: Làm nóng đầu phun và tháo nhựa cũ
Trên màn hình máy, chọn Unload Filament hoặc chức năng tương đương.
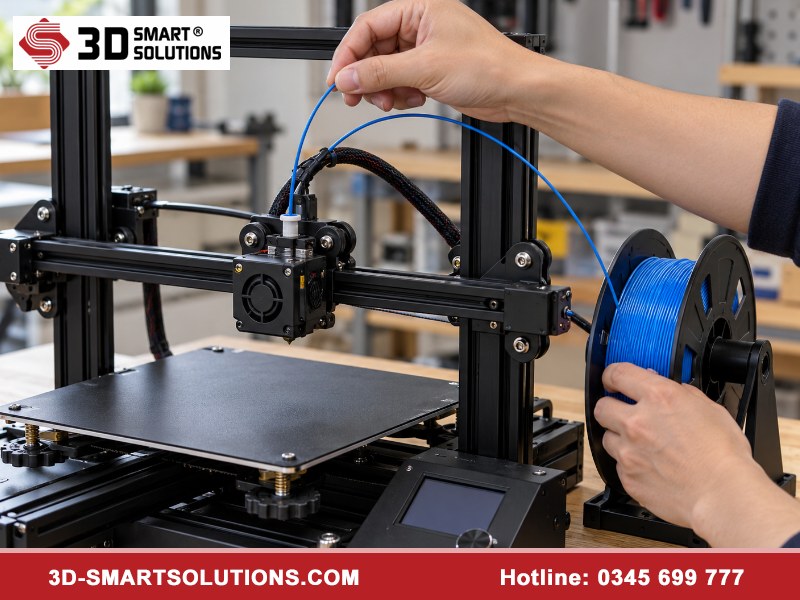
Thiết bị sẽ làm nóng đầu phun theo cấu hình vật liệu trước khi rút nhựa. Chờ máy hoàn tất, sau đó lấy filament ra nhẹ nhàng. Không kéo mạnh khi đầu nóng còn nguội hoặc nhựa đang mắc kẹt.
Bước 2: Lắp cuộn nhựa mới vào bộ cấp liệu
Đặt cuộn filament đúng chiều nhả sợi, tránh để dây nhựa chồng chéo. Cắt vát đầu sợi nếu nhà sản xuất hướng dẫn, sau đó đưa filament vào cửa nạp. Chọn Load Filament để bộ đùn kéo nhựa vào đầu nóng. Không chạm tay vào vòi phun đang nóng.
Bước 3: Đùn thử và kiểm tra dòng nhựa
Sử dụng chức năng Purge hoặc đùn thử đến khi vật liệu mới chảy đều, không còn màu nhựa cũ. Kiểm tra dòng nhựa có liên tục, không bị đứt quãng hoặc phát ra tiếng bất thường. Với các loại máy in 3D phổ biến, tên lệnh và thao tác có thể khác nhau.
Cần lưu ý gì khi thay các loại nhựa in 3D?
Không phải filament nào cũng có cùng nhiệt độ gia công hoặc đặc tính chảy. Khi chuyển giữa những vật liệu khác nhau, cần kiểm tra cấu hình nhiệt, khả năng tương thích và lượng nhựa tồn dư trong đầu nóng.
Điều chỉnh nhiệt độ theo từng vật liệu
PLA, PETG và ABS có khoảng nhiệt độ gia công khác nhau, phụ thuộc công thức vật liệu và thiết bị.
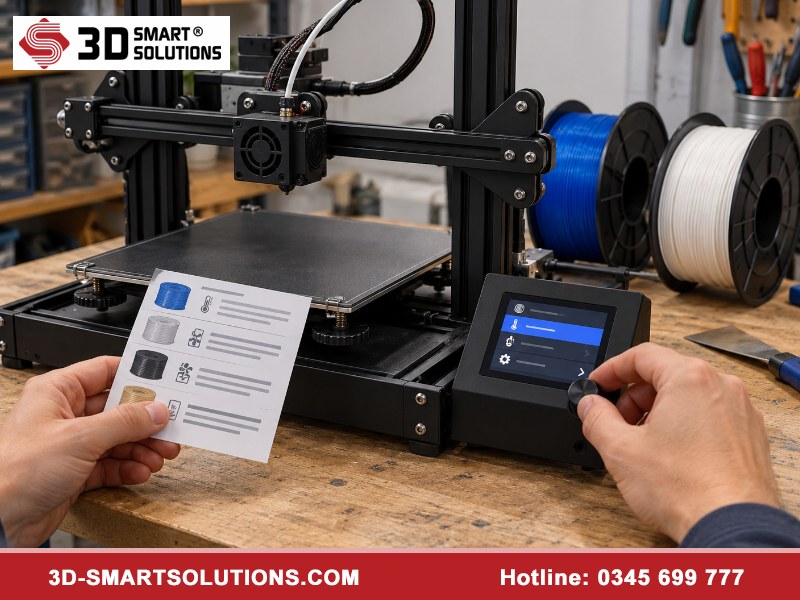
Khi đổi nhựa, hãy sử dụng cấu hình được nhà sản xuất khuyến nghị. Tránh áp dụng một mức nhiệt cố định cho mọi cuộn filament vì có thể gây đùn thiếu hoặc phân hủy vật liệu.
Xử lý nhựa còn sót trong đầu phun
Sau khi thay filament, vật liệu cũ có thể tiếp tục xuất hiện trong dòng nhựa đùn. Cần đùn xả đến khi màu sắc và dòng chảy ổn định. Khi chuyển từ vật liệu có nhiệt độ in cao sang loại có nhiệt độ thấp hơn, phải xử lý phần tồn dư theo hướng dẫn của máy để hạn chế tắc nghẽn.
Thay resin trên máy SLA/DLP có gì khác?
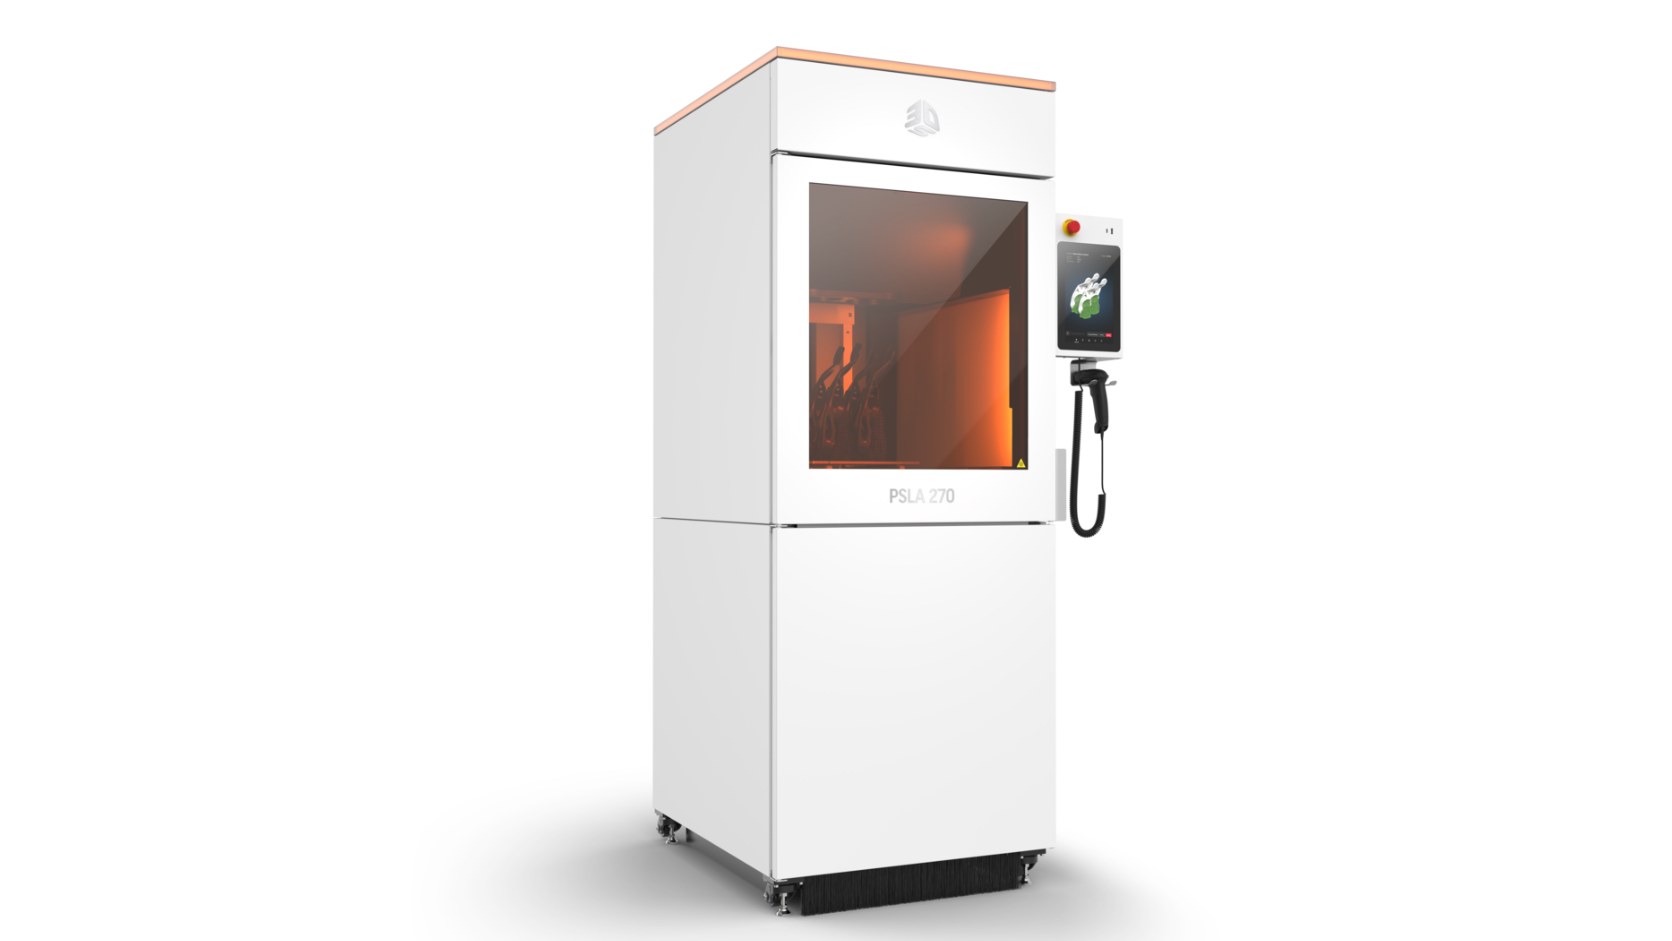
Máy SLA/DLP không sử dụng cơ chế kéo filament qua đầu nóng. Khi đổi resin, cần kiểm tra khả năng tương thích của bồn chứa, hộp vật liệu và chế độ in. Với các ứng dụng như máy in 3D nha khoa, phải tránh nhiễm chéo resin vì có thể ảnh hưởng đến đặc tính và yêu cầu sử dụng của sản phẩm.
Làm sao xử lý lỗi sau khi thay nhựa máy in 3D?
Sau khi thay vật liệu, máy có thể gặp hiện tượng không đùn nhựa, chảy không đều hoặc sai màu. Những dấu hiệu này cần được kiểm tra từ cấu hình nhiệt, đường cấp liệu đến tình trạng đầu phun trước khi tiếp tục in.
Nhựa mới không được đẩy ra đầu phun
Trước tiên, kiểm tra nhiệt độ đầu nóng, vị trí filament và khả năng hoạt động của bánh răng cấp nhựa. Nếu sợi chưa vào đúng đường dẫn, thực hiện lại thao tác nạp theo hướng dẫn. Không ép vật liệu bằng lực mạnh vì có thể làm hỏng cụm đùn.
Đầu phun bị tắc hoặc nhựa chảy không đều
Nguyên nhân có thể do nhựa tồn dư, filament ẩm hoặc tắc nghẽn bên trong đầu nóng. Có thể sử dụng chức năng vệ sinh hoặc kỹ thuật cold pull nếu thiết bị hỗ trợ. Việc hiểu máy in 3D hoạt động như thế nào giúp phân biệt lỗi cấp liệu với lỗi tạo hình.
Bản in đầu tiên sau khi thay nhựa bị lỗi
Nếu mẫu in bị thiếu lớp, kéo sợi hoặc bám bàn kém, hãy kiểm tra nhiệt độ, tốc độ và thiết lập vật liệu trong slicer. Đồng thời, đối chiếu bản vẽ máy in 3D ở phần mô hình thiết kế để loại trừ lỗi hình học trước khi điều chỉnh thiết bị.
Những câu hỏi thường gặp khi thay nhựa máy in 3D
Một số tình huống phát sinh trong lúc thay vật liệu có thể ảnh hưởng trực tiếp đến chất lượng bản in. Người vận hành nên nắm rõ cách xử lý để tránh làm hỏng đầu đùn hoặc lãng phí nhựa.
Có cần tắt máy trước khi thay filament không?
Không tắt máy trong lúc thực hiện chức năng thay filament có gia nhiệt. Đầu nóng cần đạt nhiệt độ phù hợp để tháo và nạp vật liệu. Sau khi hoàn tất, có thể cho máy làm nguội theo hướng dẫn.
Có thể thay nhựa khi máy đang in không?
Có, nếu máy hỗ trợ tạm dừng và thay filament giữa bản in. Cần thực hiện đúng thao tác trên màn hình, đùn xả vật liệu và chỉ tiếp tục khi đầu phun đã sẵn sàng.
Có thể thay PLA bằng PETG trực tiếp không?
Có thể thay trên thiết bị tương thích với cả hai vật liệu, nhưng phải điều chỉnh cấu hình nhiệt và đùn xả nhựa cũ. Không sử dụng nguyên thiết lập PLA cho PETG.
3D Smart Solutions đồng hành trong vận hành máy in 3D
Thực hiện đúng cách thay nhựa máy in 3D giúp hạn chế gián đoạn sản xuất, duy trì chất lượng tạo mẫu và giảm nguy cơ hư hỏng bộ cấp liệu. Với kinh nghiệm trong lĩnh vực thiết bị và giải pháp công nghệ 3D, 3D Smart Solutions hỗ trợ khách hàng tìm hiểu đặc tính vật liệu, lựa chọn cấu hình máy và phương án vận hành phù hợp.
Khi cần đánh giá thiết bị hoặc xử lý những vấn đề phát sinh trong quá trình in, hãy trao đổi với đội ngũ kỹ thuật của chúng tôi để được tư vấn theo nhu cầu thực tế.
Thông tin liên hệ
TRỤ SỞ CHÍNH
Địa chỉ: Số 58/6 Đường Võ Văn Hát, Khu Phố Phước Hiệp, Phường Long Trường, Thành phố Hồ Chí Minh, Việt Nam
Tổng đài: 028 888 99 039
Email: info@3Ds.vn
MIỀN TRUNG
Địa chỉ: Tầng 5 Khu A1 Tòa nhà Vĩnh Trung Plaza số 255 – 257 Hùng Vương, Phường Thanh Khê, TP Đà Nẵng
Tổng đài: 028 888 99 039
Email: danang@3Ds.vn
MIỀN BẮC
Địa chỉ: Tầng 5, Tòa nhà IC, 82 Duy Tân, Phường Cầu Giấy, Hà Nội
Tổng đài: 028 888 99 039
Email: hanoi@3Ds.vn
Hotline: 0345 699 777
Với hơn 17 năm kinh nghiệm trong lĩnh vực công nghệ 3D và CAD/CAM/CNC, anh Trương Tấn Tòng là Chủ tịch HĐTV kiêm Tổng Giám đốc của 3D Smart Solutions. Tôi tiên phong xây dựng năng lực thiết kế, chế tạo và ứng dụng công nghệ 3D toàn diện tại Việt Nam, giúp doanh nghiệp tối ưu phát triển sản phẩm, rút ngắn thời gian và nâng cao năng lực sản xuất. Tư duy chiến lược, tinh thần đổi mới và cam kết đồng hành cùng khách hàng là kim chỉ nam trong mọi hành động.
Bình chọn:
Về 3D Smart Solutions
Tiên phong trong cung cấp giải pháp và dịch vụ công nghệ 3D tại Việt Nam. Tiêu chí hoạt động của chúng tôi là: Làm Đúng Ngay Từ Lần Đầu Tiên. Hãy bình luận trên trang Facebook và Linkedin của chúng tôi! Đừng quên đăng ký bản tin hàng tuần miễn phí của chúng tôi, với tất cả tin tức mới nhất về Giải pháp 3D được gửi thẳng đến địa chỉ email của bạn.